Przestańcie po prostu kupować lampy – zacznijcie naprawiać swój proces produkcji. Większość dostawców po prostu wrzuca lampę wraz z kartą specyfikacyjną do pudełka i uważa, że to już wszystko. Ale problem polega na tym, że lampa nie jest tylko pojedynczym elementem – to część większego „zagadnienia termicznego”. Jeśli linia malowania nie funkcjonuje dobrze, to zwykle nie wina samej lampy. Chodzi raczej o to, czy światło wydzielane przez lampę jest odpowiednie dla materiału, który malujemy.
Prawidłowe ustawienie temperatury
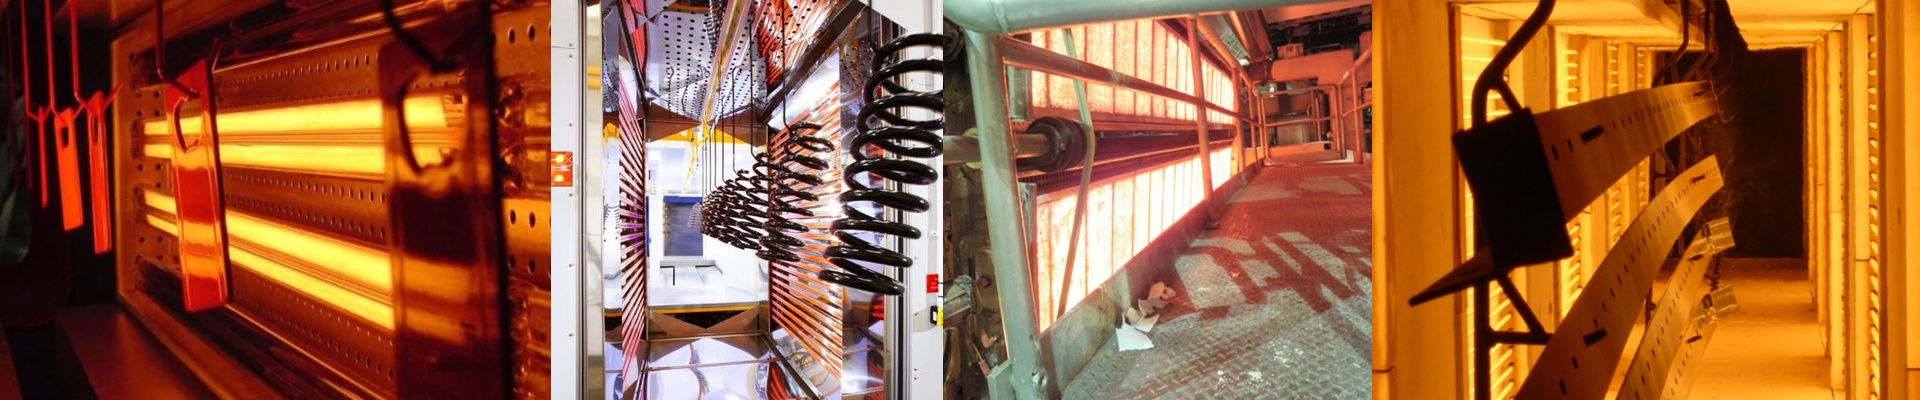
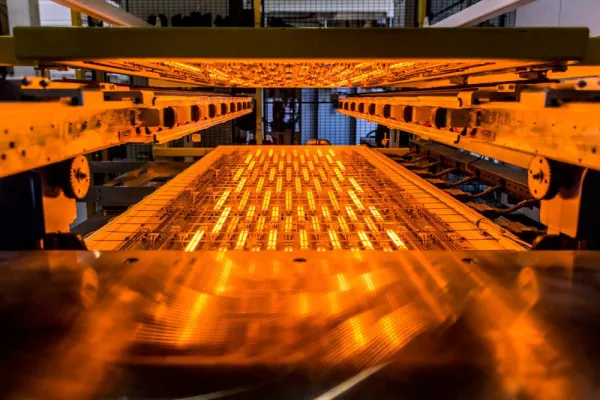
Proces utwardzania to kwestia balansu – potrzebna jest wystarczająca ilość energii, aby zachodziły reakcje chemiczne, ale nie tak duża, by uszkodzić powierzchnię. Aby to osiągnąć, bierzemy pod uwagę moc lampy na jeden centymetr linii prostej. Jeśli użyjemy lamp o wysokiej mocy, ciepło będzie oddawane szybko. To świetne, bo możemy przyspieszyć pracę konwejera i zaoszczędzić mnóstwo miejsca. Ale istnieje jeden problem: musimy upewnić się, że nasze systemy chłodzenia są w stanie poradzić sobie z tym nadmiarem ciepła. W przeciwnym razie elementy mogą się zdeformować zaraz po wyjściu z pieca.
Szczegóły: kwarc i elementy połączeniowe
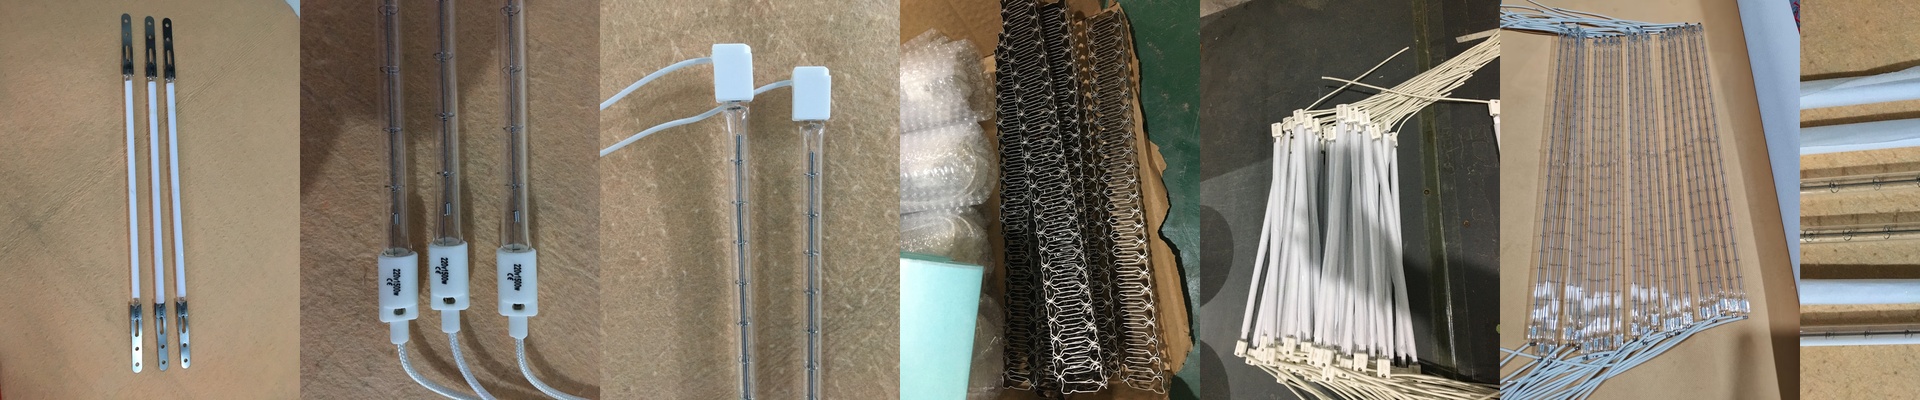
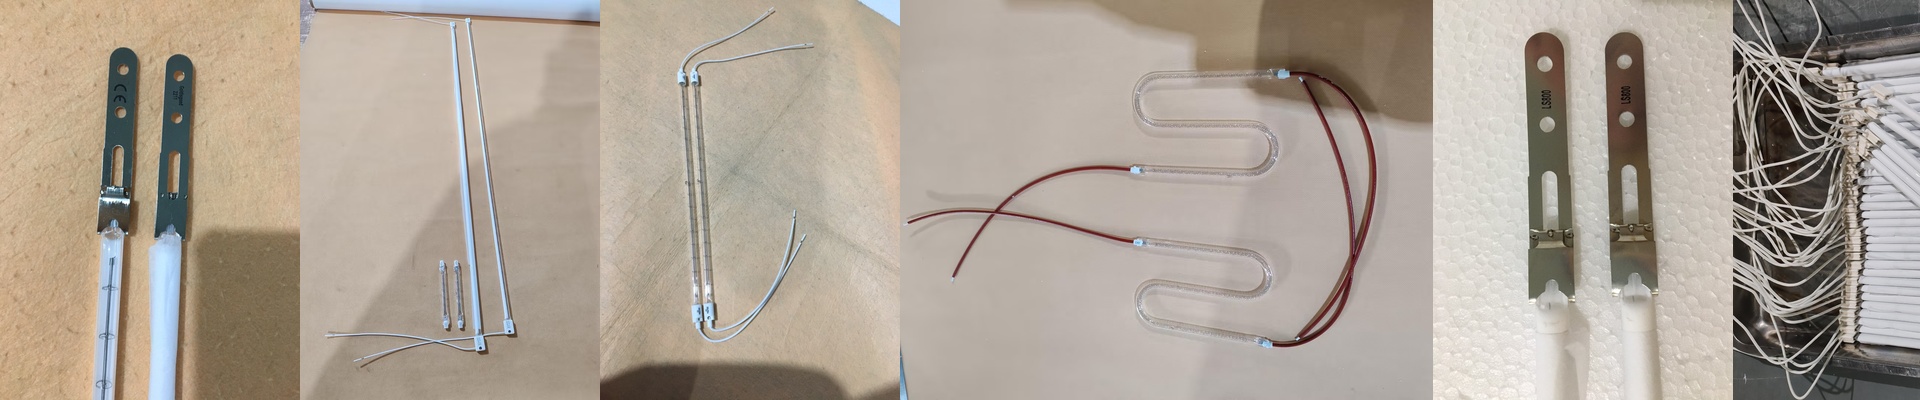
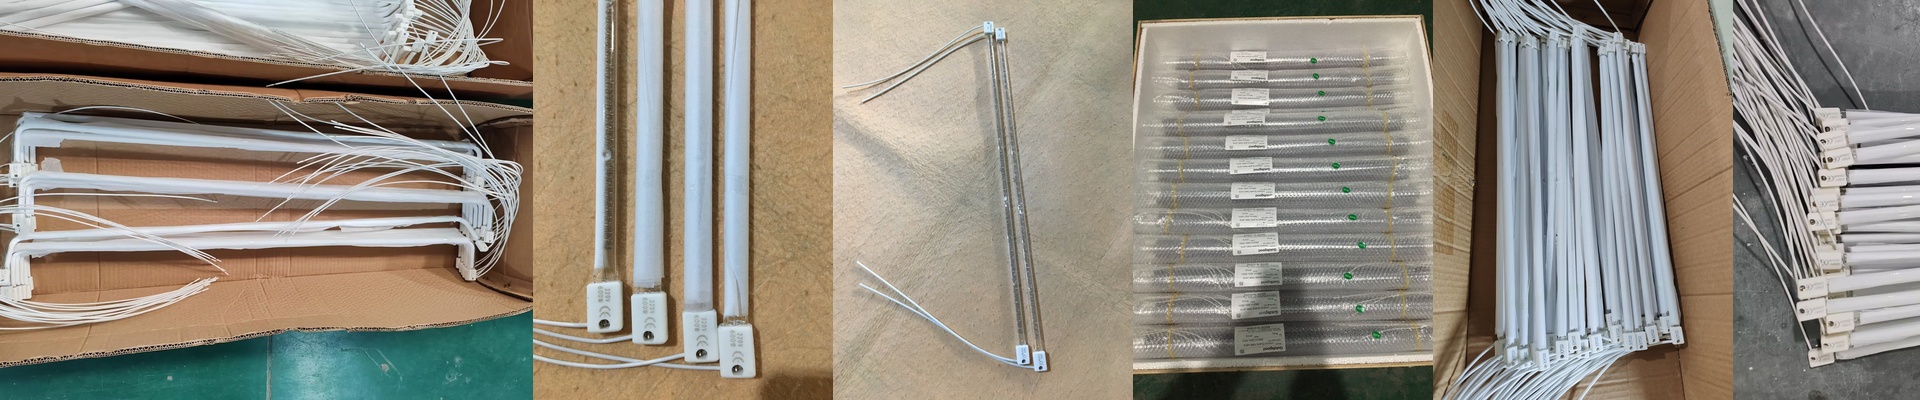
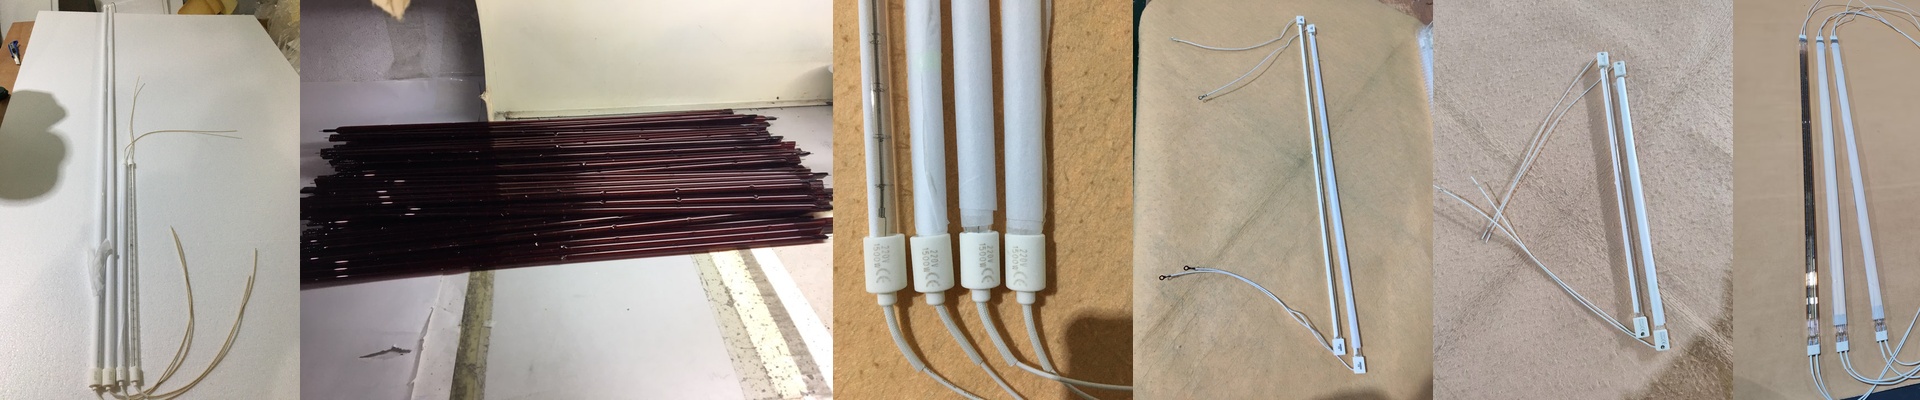
Używamy kwarcu o wysokiej czystości. Dlaczego? Ponieważ gdy temperatura rośnie do bardzo wysokich wartości, tani szkło nie wytrzymuje. W zależności od tego, co chcemy utwardzić, możemy dodać specjalne powłoki na obudowę lampy. One działają jak filtr, blokując światło podczerwone i oddziałując tylko na konkretne składniki farby. A teraz o przewodach – używamy konektorów typu R7s i SK15, ponieważ są one niezawodne. Łagodne połączenie to koszmar – może doprowadzić do nagrzewania się elementów lub przerwania pracy urządzeń. Projektujemy te konektory tak, by pasowały idealnie, choć zawsze sprawdzamy najpierw stabilność napięcia, by mieć pewność.
Eliminacja problemów
Bądźcie uważni na „skórki pomarańczy” lub dziwne plamy na elementach końcowych produkcyjnych – prawdopodobnie winny temu jest układ lamp. Możemy pomóc w ustaleniu dokładnego sposobu oddawania ciepła na powierzchnię elementów. Chodzi tu nie tylko o sprzedaż lampy, ale także o dostosowanie odległości między emiterem a elementem, który jest malowany. Jeśli odległość jest niewłaściwa, powierzchnia twardnieje zbyt szybko, a rozpuszczalniki pozostają pod powierzchnią, co powoduje bałagan. Jeśli odległość będzie właściwa, rozpuszczalniki będą mogły swobodnie uciec przed utwardzeniem powłoki. W ten sposób uzyskamy idealną powierzchnię za każdym razem.