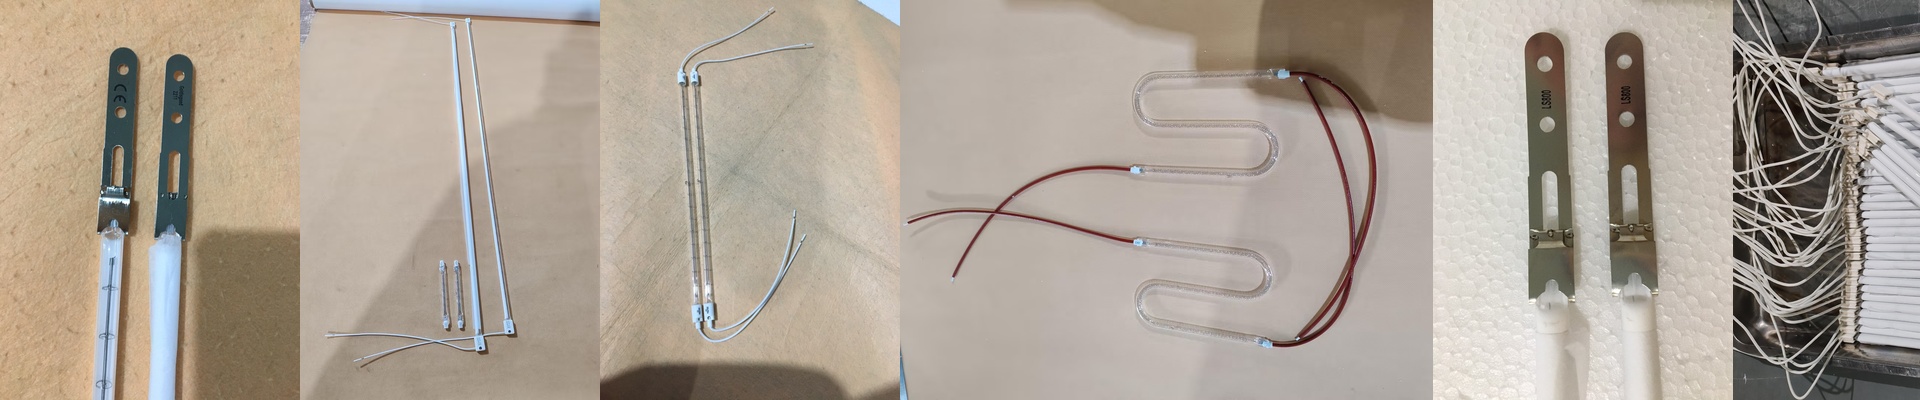
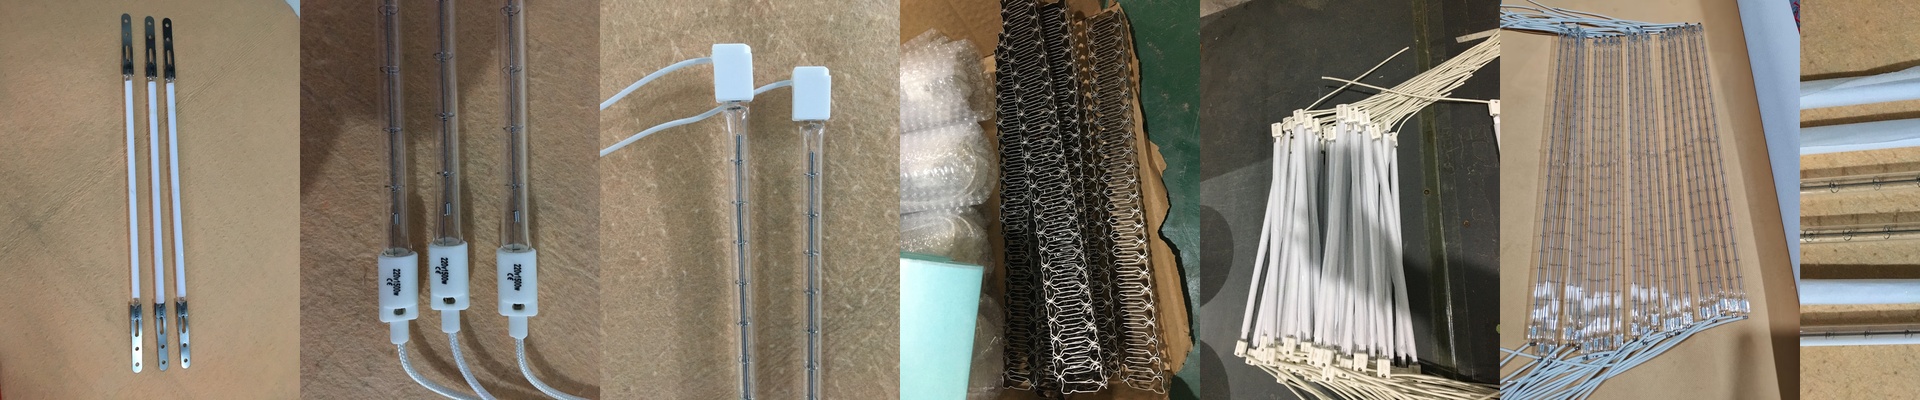
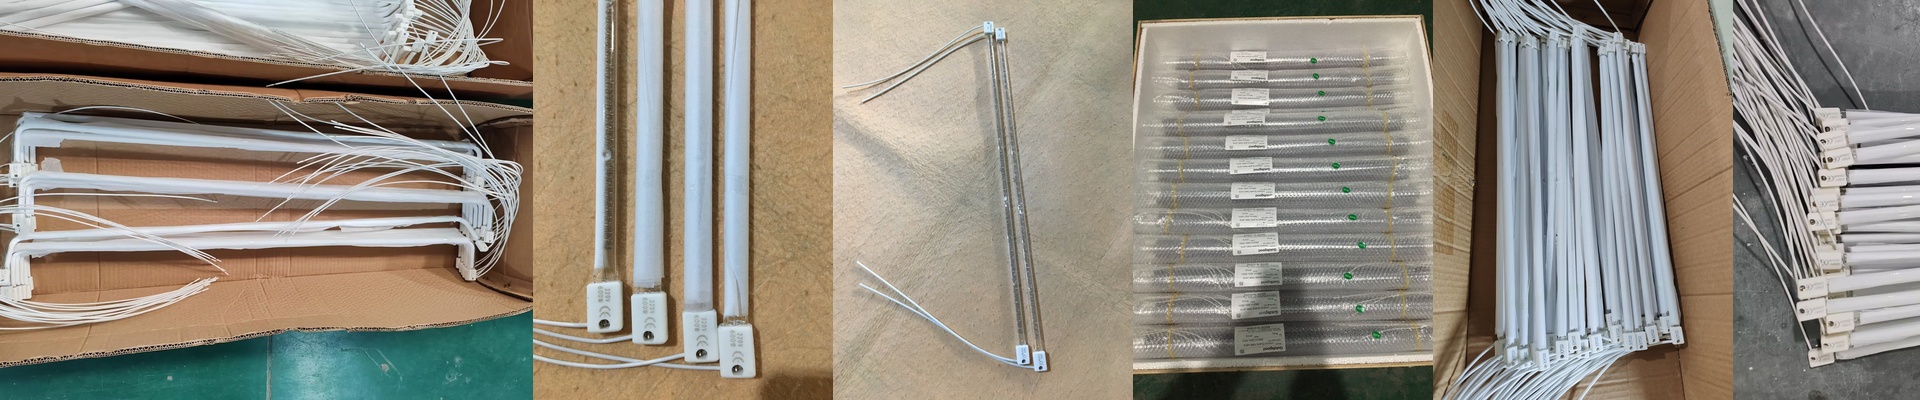
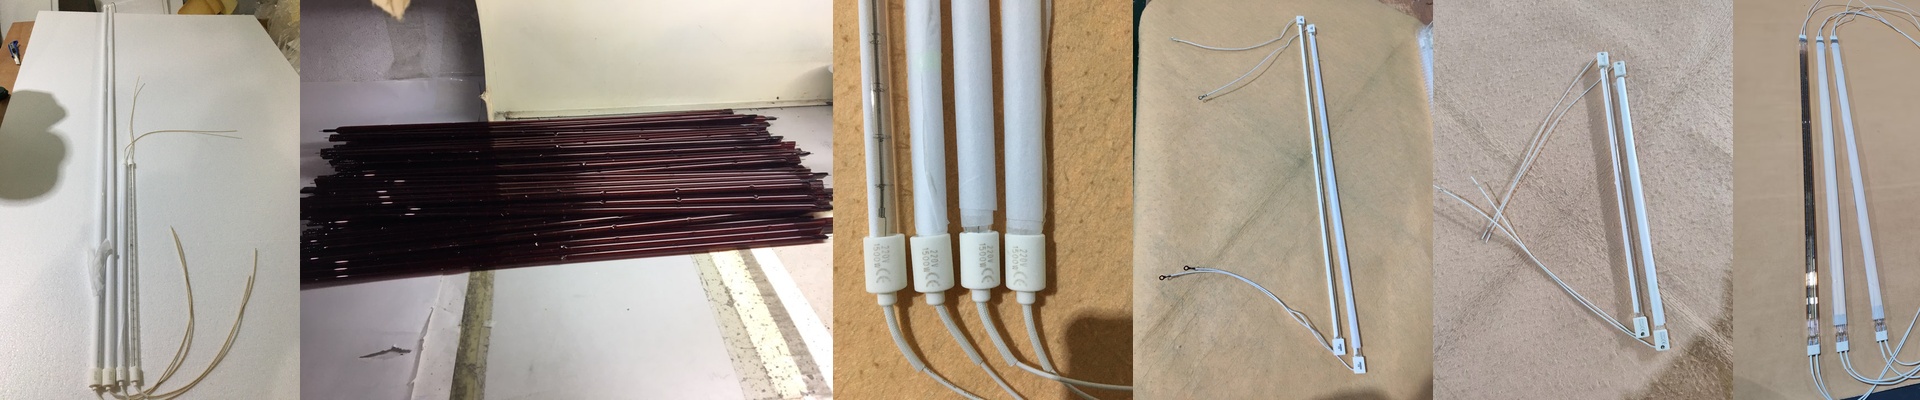
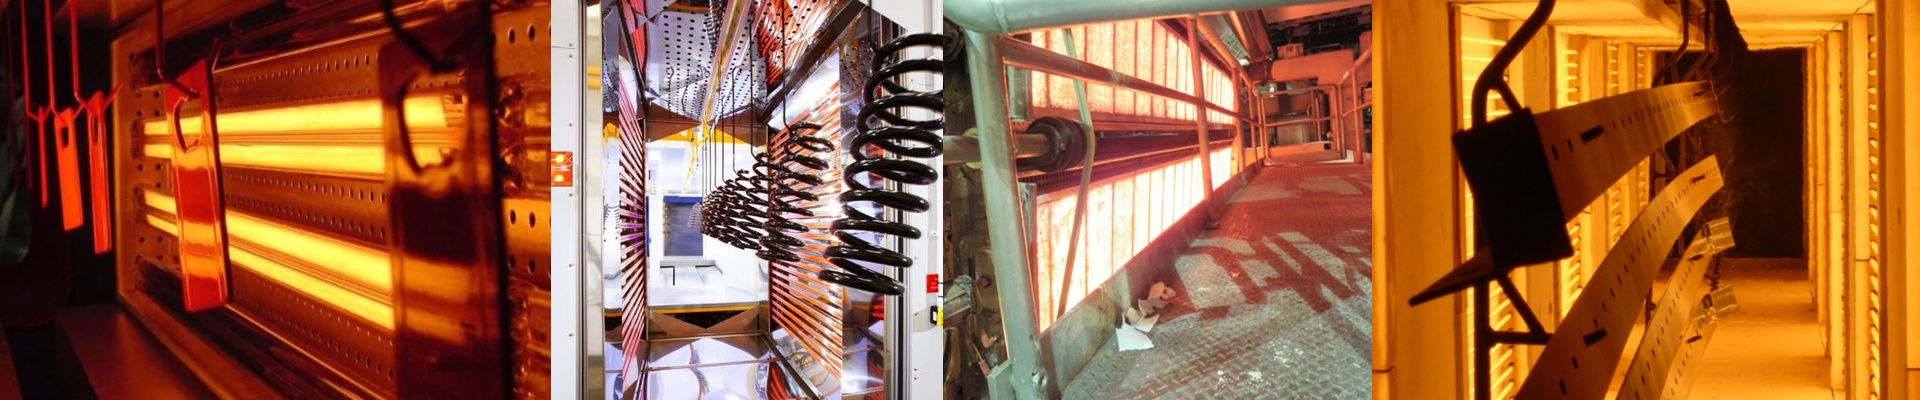
كيفية استخدام أجهزة التصليد بالأشعة تحت الحمراء بشكل صحيح
تعتبر معظم المصانع أجهزة التصليد مجرد أجهزة يتم استبدالها عندما تتعطل. لكن الحقيقة هي أن هذه الأجهزة هي التي تحدد سرعة عملية التصليد في خطوط الإنتاج. عندما لا تتطابق مواصفات الأجهزة مع طبيعة المواد المراد تصليدها، فإن ذلك يؤدي إلى نتائج سيئة، مثل باقي الأجزاء التي لم تتم معالجتها بشكل كامل، أو الحواف التي تتعرض للتلف.
الطاقة والسرعة وعامل “الأخطاء”
من السهل التركيز على قوة الجهد، لكن ذلك هو جزء فقط من الصورة الكاملة. المهم هو كيفية تأثير الجهد والطول وتدفق الحرارة على عملية التصليد.
إذا استخدمنا جهدًا عاليًا في أنبوب قصير، فإن ذلك سيؤدي إلى تراكم كبير للحرارة. هذا أمر جيد، لأنه يسمح لنا بتقليل حجم الفرن أو تسريع حركة الحزام الناقل.
لكن يرجى التأكد من جودة مصدر الطاقة قبل توصيل أي جهاز. إذا استخدمنا أنبوبًا بجهد 230 فولت في نظام بجهد 400 فولت، فإن الأنبوب سيتعطل فور تشغيله. ليس ذلك بداية جيدة ليوم جديد.
التفاصيل الدقيقة: الزجاج والموصلات
نستخدم زجاج الكوارتز وغاز الهالوجين لضمان أن تعمل الأجهزة بدرجة حرارة عالية دون أن يتلف الفيلامنت.
بعض الأجهزة لديها طلاءات خاصة، وهذه الطلاءات ليست مجرد زينة؛ فهي تساعد في توجيه أشعة الأشعة تحت الحمراء بحيث تصل إلى الطبقات السميكة من المواد المراد تصليدها. هذا يختلف عن مجرد تسخين السطح فقط.
وهناك أيضًا الموصلات، مثل R7s أو Sk15. قد تبدو هذه الموصلات غير مهمة، لكنها تلعب دورًا مهمًا في التعامل مع التمدد الحراري. إذا لم يكن التوصيل صحيحًا، فإن ذلك سيؤدي إلى تلف الجهاز بسرعة.
التوازن بين السرعة والضغط
المشكلة هي أن الطاقة العالية تساعد في إنجاز المهمة بسرعة، لكنها في نفس الوقت تؤدي إلى تلف الفيلامنت.
إذا استخدمنا الأجهزة بكامل طاقتها على مدار 24 ساعة، فإننا سنحتاج إلى استبدال الأجهزة بشكل متكرر. إنها مسألة توازن بين الحرارة العالية وعدد المرات التي نحتاج فيها إلى توقف خط الإنتاج للصيانة.
نحن لا نريد فقط أن نرسل لك الجهاز وننتهي من الأمر. نريد أن نراجع خصائص عملية التصليد لديك. ربما يمكن استخدام نطاق موجي مختلف أو تعديل قوة الجهد للحصول على نفس النتيجة، لكن مع وقت توقف أقل بكثير.