
もう推測するのはやめて、正確な測定をしよう:IRコーティングを正しく行うために
コーティングの世界では、「効率」というのは単なる企業のスローガンではありません。それは時間に関することです。具体的には、部品が正しい温度に達した瞬間を正確に把握することです。
従来の対流式オーブンから赤外線オーブンに切り替えると、すべてが変わります。もはや空気だけを加熱するのではなく、部品自体を直接加熱するのです。そこで、硬化時間を記録する装置が役立ちます。これは、オーブンのサーモスタットに頼るのではなく、実際に部品に何が起きているかを示す「熱マップ」と考えることができます。
時間と温度の魔力
実際の動きは以下の通りです。センサーを部品に直接取り付けて、「時間-温度の関係」を追跡します。
例えば、仕様上は180℃で20分間加熱する必要があるとします。しかし、もし5分で200℃に達してしまったらどうでしょう?その場合、既に目標の温度に達しているので、もう処理は終わっています。
この「最適な点」を見つけることが目的です。過度に加熱すると、電気代が無駄になり、表面が焦げるリスクもあります。一方、十分に加熱しないと、塗料が剥がれてしまいます。記録装置を使えば、接着力が低下する心配なく、コンベアの速度を上げることができます。
IRラインでの推測はもう不要
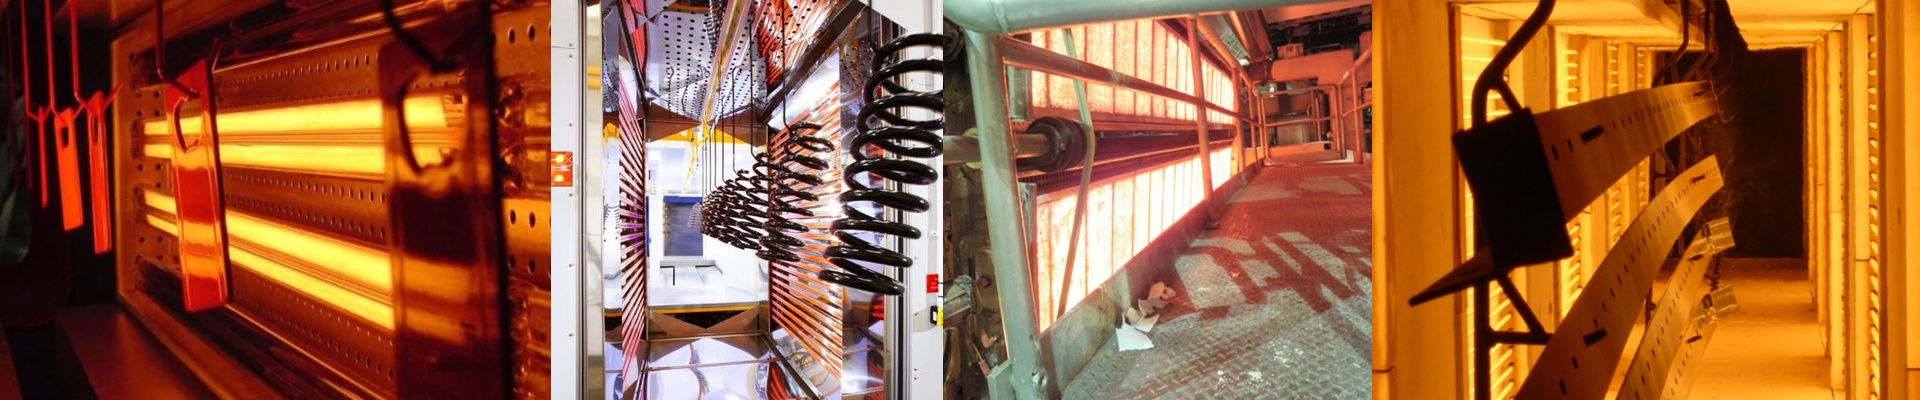
IRランプは非常に強力です。瞬時に熱を与えるため、30メートルもある硬化チャネルを10メートルに短縮できます。
しかし、問題もあります。その熱が強すぎるため、部品の中心部分が温まる前に表面が焼けてしまう可能性があります。これは微妙なバランスが求められる作業です。
記録装置を使えば、熱勾配を確認できます。そうすれば、問題のある冷たい部分をすぐに見つけ出せます。見つけ出したら、ランプの角度や出力を調整して、完璧な状態にします。
トレードオフ
正直に言うと、熱分布の測定には少し手間がかかります。センサーを接続し、テスト用の部品をチェーンに通してみる必要があります。これにより、作業の開始が遅れる可能性があります。
しかし、その代わりに得られる利点もあります。エネルギー代が削減され、処理時間も短縮されます。何よりも、もう運に任せることはありません。正しい状態かどうかがすぐにわかります。