
पाउडर कोटिंग को सही तरीके से सुखाना: आईआर के बारे में सच्चाई
यदि आप पाउडर कोटिंग लाइन चला रहे हैं, तो आपको पता ही होगा कि ओवन ही वह जगह है जहाँ सब कुछ धीमा हो जाता है… यही एक बड़ी समस्या है। अधिकांश कारखानों में तो कमरे में गर्म हवा फैलाई जाती है… लेकिन यह तरीका धीमा है, और सच कहें तो यह पैसों की बर्बादी है।
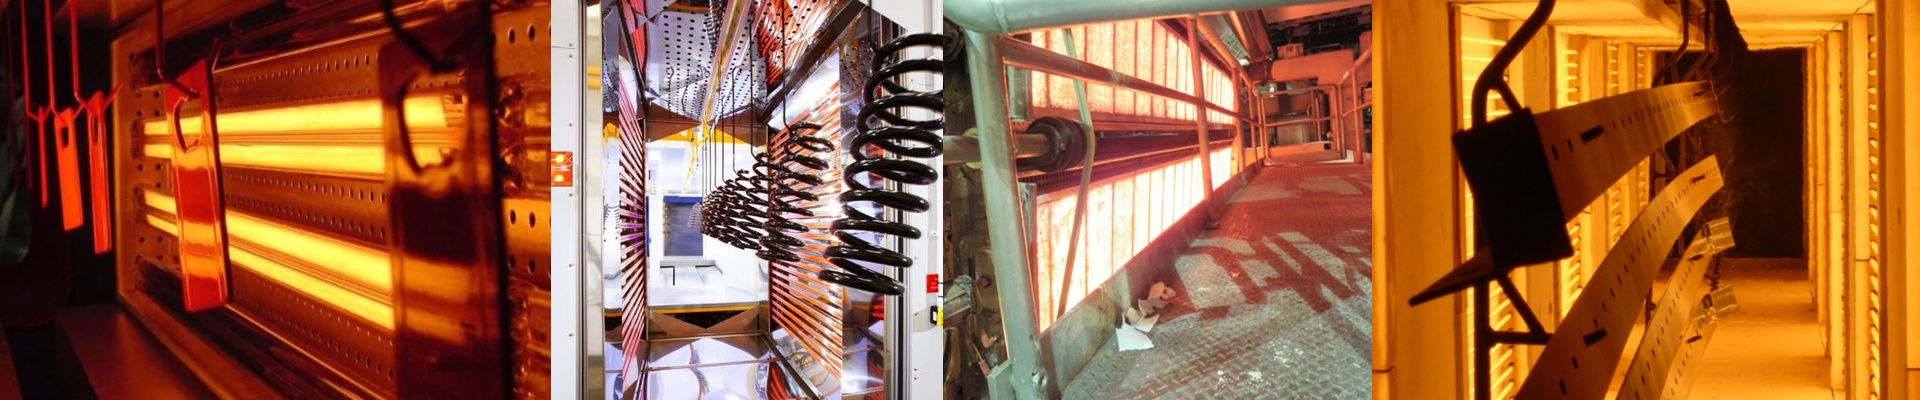
हम तो अलग तरीका अपनाते हैं… हम शॉर्ट-वेव इन्फ्रारेड (IR) लैंपों का उपयोग करते हैं। हवा गर्म होने का इंतज़ार करने के बजाय, ये लैंप सीधे ही वस्तु पर प्रभाव डालते हैं… इससे गर्मी सीधे ही वस्तु के अंदर जाती है।
वॉट घनत्व का महत्व
जब आप लैंप चुनते हैं, तो आपको स्पेसिफिकेशन शीट में “वॉट घनत्व” दिखेगा… दरअसल, यदि आप एक छोटे लैंप में अधिक वॉटेज डालते हैं, तो ऊर्जा का स्तर बढ़ जाता है… यह बहुत अच्छा है… क्योंकि ऐसे में पाउडर कोटिंग कुछ ही सेकंड में सूख जाती है… इससे उत्पादन भी बढ़ जाता है।
लेकिन एक समस्या है… यदि कन्वेयर की गति में कुछ सेकंड की भी गड़बड़ी हो जाए, तो कोटिंग खराब हो सकती है… इसलिए आपको अपने क्षेत्रों पर सख्त नियंत्रण रखना होगा।
सही उपकरणों का चयन
हम क्वार्ट्ज ग्लास से बने लैंपों का ही उपयोग करते हैं… क्योंकि ये इन्फ्रारेड विकिरण को अंदर जाने देते हैं, लेकिन उसे अवशोषित नहीं करते…
हमारे कुछ लैंपों में विशेष कोटिंग होती है… जिससे गर्मी धातु के अंदर और अधिक जाती है… इससे कोटिंग खराब नहीं होती…
अपने कारखाने में इन लैंपों को लगाना
इन लैंपों को अपने कारखाने में लगाना आसान ही है… बस उन्हें वहाँ रख देना ही काफी है…
हम सबसे महत्वपूर्ण बात यह देखते हैं कि लैंप वस्तु के जितना हो सके, उतना ही कवर करें…
एक बात ध्यान रखें… अपने विद्युत पैनलों की जाँच करें… जब ये लैंप काम करते हैं, तो वे बहुत अधिक धारा खींचते हैं… यदि आपकी वायरिंग कमज़ोर है, तो बिजली चालू करते ही सर्किट ब्रेक हो जाएगा…
अंत में, 20 मिनट के समय को 5 मिनट में कम करना कोई जटिल तरीका नहीं है… यह तो बस बिजली की खपत कम करने एवं हर दिन अधिक उत्पाद बनाने का तरीका है।